


Vibrations-Entgratanlage: Wie Sie eine spezifizieren, die tatsächlich Teile ausbringt
Wenn Sie Vibrations-Entgratanlagen für Ihre Fertigung prüfen, sind Ihnen wahrscheinlich schon einfache Online-Ratgeber begegnet, die einen vagen Überblick über das Gleitschleifen bieten, ohne die technischen Parameter zu nennen, mit denen sich eine Maschine auslegen und die tatsächlichen Betriebskosten berechnen lassen. Dieser Artikel setzt voraus, dass Sie unsere übergeordneten Verfahrensvergleiche im Leitfaden zur Wahl der Entgratroute bereits durchgesehen und entschieden haben, dass die vibrationsbasierte Gleitschleifroute zu Ihrem Produktionsprofil passt.
Hier behandeln wir ausschließlich die Vibrationsroute. Wir betrachten, wie sich Rundvibratoren und rechteckige Tröge in der tatsächlichen Fertigungspraxis unterscheiden, warum die Nennkapazität einer Maschine nicht der nutzbaren Füllung entspricht, wie Schleifkörpergröße und chemische Compounds den Kantenradius steuern, wie sich die Gesamtbetriebskosten aufschlüsseln lassen, ohne auf Lockpreise hereinzufallen, und wo Vibrationsentgraten die schlicht falsche fertigungstechnische Wahl ist.
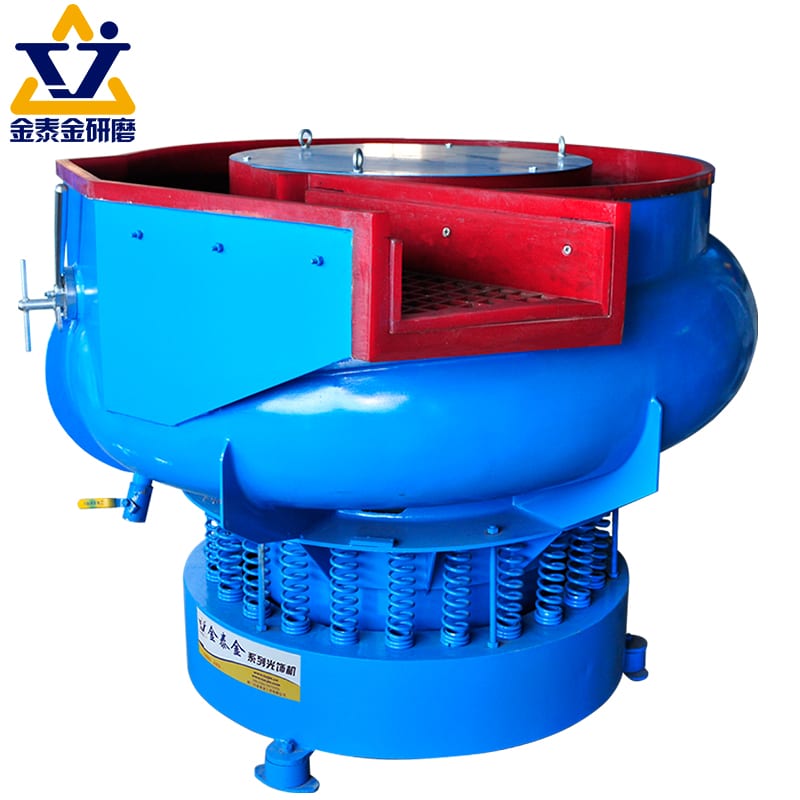

Schwerlast-Vibrations-Entgratanlagen beruhen auf präziser Troggeometrie, der Antriebsenergie exzentrischer Motoren und passenden chemischen Compounds, um komplexe Metallbauteile gleichmäßig zu entgraten.
Was die „zwei Kategorien“ in der Praxis wirklich bedeuten
Viele Geräteprospekte erklären, Vibrations-Gleitschleifsysteme fielen in „zwei klar getrennte Kategorien“, ohne zu sagen, wie diese Kategorien das tägliche Beladen, die Zykluszeiten und die Geometriegrenzen der Teile beeinflussen. In der Fertigung sind diese beiden Bauarten der Rundvibrator und der rechteckige Trogvibrator (Trog).
Rundvibrator und Trogvibrator – was jeweils aufgenommen werden kann
Ein Rundvibrator nutzt einen ringförmigen Bearbeitungskanal um einen erhöhten Mitteldom. Die Drehschwingung, die von unten oder mittig angeordnete vertikale Unwuchtmotoren erzeugen, treibt die Schleifkörpermasse in einer kontinuierlichen Helix: Die Schleifkörper rollen die Innenwand des Behälters hinauf, stürzen über die Oberkante ab, fließen die Außenwand hinab und wandern über den Boden zurück.
Ein rechteckiger Trogvibrator hingegen hat einen offenen U-förmigen oder rechteckigen Kanal, der von zwei horizontal oder vertikal angeordneten Unwuchtmotoren mit Exzenterwelle an Boden oder Seiten angetrieben wird. Da dem Trog kein Mitteldom die Breite unterbricht, bietet er eine durchgehende, ungehinderte Arbeitslänge.
| Vergleichsparameter | Rundvibrator | Rechteck-Trogvibrator (Trog der L-Serie) |
|---|---|---|
| Kammergeometrie | Ringkanal um einen Mitteldom | Offener rechteckiger U-Trog |
| Grenze der Teilelänge | Begrenzt durch Ringkrümmung und Freiraum zum Mitteldom | Nimmt lange Wellen, Schienen und große lineare Schweißbaugruppen auf |
| Unterteilbarkeit | Fester Einzelkanal (oder manuelle Trennwände) | Nimmt bewegliche Trennplatten aus Polyurethan für Mehrchargenbetrieb auf |
| Schleifkörper-Austrag | Interner Entladestopfen oder Handschaufel | Kippentladung oder Bodenklappe |
Warum Teilegröße und Beladung entscheiden, nicht der Preis
Die Entscheidung zwischen Rundvibrator und Trog sollte nie allein am Anschaffungspreis der Anlage hängen. Sie richtet sich nach der Werkstückgeometrie: * Rundvibratoren eignen sich für kleine bis mittlere Stanzteile, Druckguss, Drehteile und allgemeine Beschläge. Die kreisförmige Strömung wälzt freie Teile von Natur aus gleichmäßig und kommt mit internen Trennwänden effizient zurecht, sofern eine Entladeklappe vorhanden ist. * Rechtecktröge sind erforderlich, wenn Ihr Teilespektrum lange lineare Bauteile enthält (etwa Achslenker aus der Automobilfertigung, chirurgische Schäfte, Strangpressprofile oder große Verteilerblöcke), die im gekrümmten Radius eines Rundvibrators verbrücken oder klemmen würden. Zudem lassen sich lange Tröge mit herausnehmbaren Trennplatten aus Polyurethan in zwei oder drei getrennte Kammern teilen, sodass ein Bediener gleichzeitig verschiedene Teile oder getrennte Schleifkörperstufen in einer Maschine fährt.
Wie Vibrationsanlagen im Vergleich zu alternativen automatisierten Finish-Architekturen wie Fliehkrafttelleranlagen oder Roboterzellen abschneiden, lesen Sie in unserem Leitfaden zu automatischen Entgratmaschinen.
Kapazität ist nicht die Zahl im Prospekt
Wenn ein Datenblatt für eine Gleitschleifmaschine 1200 Liter Kapazität angibt, nehmen Käufer häufig an, sie könnten 1200 Liter massives Metall in den Trog laden. Das tatsächliche Arbeitsvolumen zu überschreiten ist der schnellste Weg, die Schleifkörperzirkulation zum Erliegen zu bringen, den Antriebsmotor zu überlasten und Oberflächen zu ruinieren.
Warum das Nennvolumen des Trogs die nutzbare Füllung überzeichnet
Die Nennkapazität des Trogs ist eine Katalogangabe für das leere Gefäß, gemessen bis zum Rand. Im Betrieb verringern mehrere physikalische Faktoren das nutzbare Volumen:
- Freiraum über der Füllung: Die oberen 15% bis 20% der Troghöhe müssen leer bleiben, damit Schleifkörper und Teile frei rollen und überlaufen können, ohne über den Rand zu schwappen.
- Verhältnis Schleifkörper zu Metall: Das Gleitschleifen erfordert ein hohes Volumenverhältnis von Schleifkörpern zu Teilen (typisch 3:1 bis 6:1, je nach Empfindlichkeit der Teile), damit die Steine die Werkstücke abfedern und Metall-auf-Metall-Aufprall verhindern.
- Auskleidungsdicke: Die schwere Auskleidung aus Gießpolyurethan, die den Stahlmantel schützt, beansprucht mehrere Zentimeter des Innenraums.
Wie sich die echte Charge aus Teilevolumen und Schleifkörperverhältnis abschätzen lässt
Um Ihre tatsächliche Chargenkapazität zu bestimmen, berechnen Sie das Schüttvolumen der pro Zyklus bearbeiteten Teile, multiplizieren dieses Volumen mit dem erforderlichen Schleifkörperverhältnis und prüfen, ob die Gesamtmasse die Nennleistung des Motors nicht überschreitet.
Unsere Standardbaureihe schwerer Rechtecktröge zeigt den Maßstab industrieller Vibrationsplattformen:
| Modell | Nenntrogkapazität (l) | Außenmaße L×B×H (mm) | Motorleistung (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*Engineering-Hinweis zu den Nennwerten:* Die Nenntrogkapazität (1200 L, 1500 L, 1800 L) ist die Katalogangabe für den leeren Trog. Die tatsächliche Füllung hängt von Teilegeometrie, Schleifkörpercharge und Trennaufbau ab und muss durch einen Musterversuch bestätigt werden. Die Zykluszeit ergibt sich aus Grathöhe und Zielkantenradius; sie ist im Musterversuch zu ermitteln und zu überwachen, statt eine feste Katalogzahl anzunehmen.
Unser 1992 in Xiamen gegründetes Werk fertigt diese Vibrationsplattformen unter ISO 9001-Zertifizierung (Zertifikat 00726Q01571R001, gültig von 2026-06-03 bis 2029-06-02); die CE-Konformität deckt 21 Maschinenplattformen der vertikalen (M.2023.206.C88121) und horizontalen (M.2023.206.C88120) Baureihen ab und gilt bis 2028-07-24. Gestützt auf 24 erteilte chinesische Schutzrechte – darunter 1 Erfindungspatent und 17 Gebrauchsmuster für unseren mechanischen Antrieb und unsere Strukturkonstruktion – haben wir Vibrations-Gleitschleifprozesse über 48 verschiedene industrielle Werkstückkategorien hinweg validiert, von elektrischen Kontakten und gestanzten Federn bis zu Gusszahnrädern, Ventilhülsen und Messingfittingen.
Die drei Variablen, die das Finish entscheiden
Eine Vibrationsmaschine ist nur die Energiequelle; die eigentliche Oberflächenarbeit leisten die Schleifkörper und die in der Kammer zirkulierende Compound-Lösung.
Schleifkörpertyp – Abtragsleistung gegen Kantenradius
Keramische Schleifkörper (Hochtonerde-Bindung) liefern aggressiven Materialabtrag, kräftige Gratentfernung und Zunderabtrag, während kunstharzgebundene Kunststoff-Schleifkörper eine schonende Oberflächenglättung, Lackiervorbereitung und kontrollierte Kantenverrundung ohne tiefe Oberflächenkratzer bieten. Für spezielle Anforderungen an Kleinteile beschreibt unser Leitfaden zum Entgraten von Kleinteilen, wie sich Miniaturbauteile in hochfrequenten Vibrationsströmen verhalten.
Schleifkörpergröße – die Drittel-Regel und wo sie bricht
Die Schleifkörperwahl richtet sich nach der Geometrie: Steine müssen groß genug sein, um sich nicht in Sacklöchern, Querbohrungen oder Innengewinden zu verkeilen, und zugleich klein genug, um in vertiefte Ecken zu gelangen. Eine Grundregel des Gleitschleifens lautet, dass die Schleifkörperabmessungen mindestens dreimal größer oder deutlich kleiner als jede Bohrung bzw. jeder Schlitz am Teil sein sollten, damit sich keine Schleifkörper festsetzen. Eine ausführliche Erläuterung zur Form- und Größenwahl finden Sie in unserem Leitfaden zur Schleifkörperauswahl.
Compound – warum LC10 ein Ausgangspunkt ist und keine Antwort
Teile in einem Vibratortrog nur mit klarem Wasser zu fahren führt zu schneller Oxidation und Schlammbildung. Flüssige chemische Compounds schmieren die Kontaktzone, halten abgetragenen Metallabrieb in Suspension und hellen das Metall chemisch auf. Für starke Gratentfernung an Stahl und allgemeinen Legierungsbauteilen liefern Formulierungen wie compound-LC10 (Entgraten) die anfängliche Schnittschmierung. Folgestufen wechseln zu compound-JTJ25 (Metall-Grobpolieren), compound-JTJ60 (Metall-Feinpolieren), compound-HM3 (Aufhellen) oder compound-MC8 (Korrosionsschutz). Genaue Dosierverhältnisse und Durchflussraten werden stets nach technischen Datenblättern festgelegt und im Musterversuch bestätigt.
Was die Kosten treibt (und was das Angebot auslässt)
Suchanfragen zu Vibrations-Entgratanlagen drehen sich häufig um Kosten, Preislisten und günstige Geräteoptionen. Eine Finish-Anlage allein nach dem Anschaffungspreis der Maschine zu beurteilen ist jedoch eine verbreitete Finanzfalle im Anlagen-Einkauf.
Die fünf Kostenblöcke, in der Reihenfolge, in der sie Käufer überraschen
- Maschinengrundgestell und Trog: Die Kapitalkosten für den Vibratortrog, die Unwuchtmotorantriebe und die Schallschutzhaube.
- Die erstmalige Schleifkörperfüllung: Ein Trog mit 1500 Litern benötigt mehrere hundert Kilogramm keramische oder Kunststoff-Schleifkörper, um die Arbeitskammer auf das richtige Betriebsniveau zu füllen. Schleifkörper sind eine anfängliche Verbrauchsgüterinvestition, die im Projektbudget berücksichtigt werden muss.
- Laufende Verbrauchsmaterialien: Der fortlaufende Verbrauch an Ersatzschleifkörpern, die über Wochen Betrieb verschleißen, sowie die kontinuierliche Dosierung flüssiger Compounds und von Wasser.
- Infrastruktur für Energie und Stellfläche: Drehstromanschluss, Zulaufleitungen für Frischwasser sowie eine Abwasserbehandlung oder Absetzbecken für die metallhaltigen Abwässer.
- Wert der ersetzten Handarbeit: Der tatsächliche Return on Investment (ROI) bemisst sich daran, wie viele manuelle Doppelschleifer, Entgratfeilen oder Handentgrater das automatisierte Vibrationssystem ersetzt. Zwei Anlagen gleicher Nennkapazität können sich in den Betriebskosten deutlich unterscheiden, sobald Schleifkörpertyp und Compoundverbrauch optimiert sind.
Die zwei Kennzahlen, die Sie abfragen sollten – und die nicht der Maschinenpreis sind
Fragen Sie bei Angeboten von Maschinenherstellern nicht nur nach dem Maschinenpreis. Fragen Sie immer nach: * Schleifkörperverbrauch pro Betriebsstunde: Wie viele Kilogramm Steine verschleißen pro 100 Stunden Betrieb unter Last? * Compound-Dosiermenge pro Zyklus: Welche Durchflussrate in Millilitern pro Minute wird für die Dosierpumpe empfohlen?
Diese beiden Betriebskennzahlen bestimmen Ihre wiederkehrenden laufenden Kosten weit stärker als geringfügige Unterschiede in den Anschaffungsangeboten.
Wo Vibrationsentgraten die falsche Route ist
Wettbewerbsunterlagen legen oft nahe, Vibrationsmaschinen könnten jeden Oberflächenfehler in einer Werkstatt lösen. Zu wissen, wo die Vibrationsroute scheitert, bewahrt Anlagen davor, falsch eingesetzt zu werden.
Grate, die der Schleifkörper nicht erreicht (Querbohrungen, Sacklöcher, Gewinde)
Vibrationsentgraten beruht auf der Relativbewegung zwischen Schleifkörpern und Werkstückoberfläche. Liegt ein Grat in einem tiefen Sackloch mit totem Grund, in einer engen Querbohrung oder in feinen Innengewinden, in die Schleifkörper physisch nicht eindringen oder zirkulieren können, entfernt das Gleitschleifen ihn nicht. Solche Geometrien erfordern thermisches Entgraten, elektrochemische Bearbeitung oder spezialisiertes Hochdruck-Fluidentgraten.
Teile, die kein Kantenmaterial verlieren dürfen
Wenn Ihre technische Zeichnung messerscharfe Kanten mit Radius null und null Toleranz für Kantenabbau vorschreibt, ist das Gleitschleifen das falsche Verfahren. Die kontinuierliche Wälzbewegung der Schleifkörper am Metallteil verrundet scharfe Ecken von Natur aus und erzeugt einen kontrollierten Kantenbruchradius.
Stückzahl zu gering, um eine Charge zu rechtfertigen
Wenn Ihre Werkstatt pro Woche eine einzelne kundenspezifische Prototypenbaugruppe fertigt, übersteigt der Aufwand für das Festlegen der Schleifkörpertypen, das Einstellen der Compounddosierung und das Fahren von Qualifikationschargen den Nutzen des Gleitschleifens. Kundenspezifische Kleinserienfertigung ist mit manuellem Entgraten an der Werkbank besser bedient.
Fehlersuche: vier Fehler, die der Anlage angelastet werden
Wenn bearbeitete Teile mit intakten Graten, Oberflächenflecken oder verklemmten Schleifkörpern herauskommen, geben Bediener häufig der Vibrationsanlage selbst die Schuld. Nahezu alle Bearbeitungsfehler führen zurück auf Schleifkörperwahl, Compounddosierung oder die Beladeparameter der Teile.
| Beobachtetes Symptom | Ursache | Prüfung in der Fertigung | Korrekturmaßnahme |
|---|---|---|---|
| Grate bleiben nur auf einer Fläche | Teilelage im Trog blockiert den Schleifkörperfluss auf den nachgelagerten Flächen, oder die Schwingungsrichtung ist falsch. | Prüfen, ob Teile flach an der Polyurethan-Trogwand anliegen oder in einer Totzone stagnieren. | Teile mit Trennplatten neu positionieren, den Winkel von Aufnahme bzw. Korb ändern oder die Drehphase der Unwuchtmotoren prüfen. |
| Kanten verrundet (Überbearbeitung) | Die Zyklusdauer ist zu lang, oder die Aggressivität des Schleifkörpers ist für die Bauteillegierung zu hoch. | Kantenradius in regelmäßigen Zeitabständen während des Zyklus gegen ein unbearbeitetes Referenzmuster messen. | Zykluszeit verkürzen, von aggressiver Keramik auf feineren Kunststoff-Schleifkörper wechseln oder die Schwingungsamplitude des Motors reduzieren. |
| Schleifkörper verklemmt in Querbohrungen | Die Nennmaße der Schleifkörper entsprechen dem kritischen Maß des Schlitzes oder der Bohrung, sodass sich die Steine fest verklemmen. | Bohrungsdurchmesser und Schlitzbreiten mit den tatsächlichen Abmessungen der verschlissenen Schleifkörper im Trog vergleichen. | Verschlissene, zu klein gewordene Steine sofort aussieben; die Schleifkörpergröße entweder deutlich unter 1/3 oder größer als die Öffnung wählen. |
| Graues Finish, das nicht aufhellt | Metallabrieb lagert sich auf den Teilen wieder ab, weil das Compound erschöpft ist oder der Abwasserablauf verstopft ist. | Klarheit des Abwasserablaufs prüfen; testen, ob ein sauberes weißes Tuch, über nasse Schleifkörper gewischt, grau abfärbt. | Kammer gründlich spülen, Ablauföffnungen reinigen und die stetige Dosierung des Aufheller-Compounds prüfen (compound-JTJ60 oder compound-HM3). |
Grate bleiben nur auf einer Fläche
In einem U-förmigen Trog rollen die Schleifkörper in einem vorhersagbaren toroidalen Muster. Wenn sich Teile stapeln oder flach auf der Bodenauskleidung liegen, erhalten die oberen oder abgeschirmten Flächen kaum Schleifkontakt. Herausnehmbare Trennwände aus Polyurethan, die die Teile vereinzeln, oder eine leichte Rotation der Korbgestelle sorgen für gleichmäßigen Schleifkörperkontakt auf allen Flächen.
Kanten verrundet (Überbearbeitung)
Überbearbeitung entsteht, wenn Teile lange nach dem Gratabtrag in einer aggressiven keramischen Schleifstufe verbleiben. Strikte Zykluszeitkontrollen und der Wechsel von grober Keramik auf feine Kunststoff-Schleifkörper in den letzten Minuten der Bearbeitung verhindern eine übermäßige Kantenverrundung.
Schleifkörper verklemmt in Querbohrungen
Wenn Keramikdreiecke oder -zylinder über Wochen Betrieb verschleißen, schrumpft ihr Querschnitt häufig so weit, bis er dem Durchmesser von Bohrungen oder Befestigungsschlitzen am Werkstück entspricht. Ein routinemäßiges Siebprotokoll für Schleifkörper entfernt verschlissene Steine, bevor das Verklemmen zum dauerhaften Engpass in der Fertigung wird.
Graues Finish, das nicht aufhellt
Frisch abgetragenes Metall gibt mikroskopische Partikel in das Wasserbad ab. Wird der Compoundfluss unterbrochen oder verstopfen Ablauföffnungen, brennen sich diese Metallfeinanteile wieder in die Bauteiloberfläche ein und erzeugen ein mattes, trübes Grau. Saubere Wasserzulaufleitungen, korrekte Compounddosierung (compound-LC10 zum Schneiden, compound-JTJ60 zum Aufhellen) und ein aktiver Ablauf verhindern die Wiederablagerung von Abrieb. Für die Wasserentfernung nach dem Prozess und den Schutz vor Flugrost lassen sich kleinere Teile und Baugruppen in unseren beheizten Zentrifugal-Schleudertrocknern schnell trocknen (Modell 35 mit 30 kg Fassungsvermögen und φ400×300 mm Korb; Modell 70 mit 50 kg Fassungsvermögen und φ500×400 mm Korb; Modell 70A mit 60 kg Fassungsvermögen und φ480×290 mm Korb, jeweils mit 3 kW Heizung).
FAQ
1. Wie wähle ich zwischen Rundvibrator und Trogvibrator?
Rundvibratoren eignen sich für allgemeine Beschläge, kleine Stanzteile und Drehteile, bei denen freies Wälzen im Ringkanal ein gleichmäßiges Finish erzeugt. Rechteckige Trogvibratoren sind für lange lineare Bauteile, Wellen und große Schweißbaugruppen erforderlich, die eine ungehinderte gerade Arbeitslänge brauchen, oder wenn Sie die Kammer für Mehrchargenbetrieb in getrennte Abteile teilen wollen.
2. Wie viele Metallteile kann ich tatsächlich in eine Vibrationsmaschine mit 1200 Litern laden?
Das Nennvolumen des Trogs (etwa 1200 L, 1500 L oder 1800 L) ist die Katalogangabe für ein leeres Gefäß. Die nutzbare Füllkapazität hängt vom Freiraum, der Dicke der Polyurethan-Auskleidung und dem geforderten Schleifkörper-zu-Teil-Verhältnis von 3:1 bis 6:1 ab. Das tatsächliche Chargenvolumen ist immer über einen Musterversuch zu bestätigen.
3. Worin unterscheiden sich keramische und Kunststoff-Schleifkörper beim Vibrationsentgraten?
Keramische Schleifkörper (Hochtonerde-Bindung) zeichnen sich durch hohe Dichte und scharfe Schneidwirkung aus und eignen sich für starke Gratentfernung, Zunderabtrag und schnellen Materialabtrag an harten Metallen. Kunststoff-Schleifkörper (kunstharzgebunden mit eingebetteten Schleifmitteln) sind weicher und leichter und liefern kontrollierte Kantenverrundung, Oberflächenglättung und Lackiervorbereitung ohne tiefe Kratzer in weichen Legierungen wie Aluminium oder Messing.
4. Wie bewerte ich die Betriebskosten einer Vibrations-Entgratanlage über den Maschinenpreis hinaus?
Die tatsächlichen Betriebskosten werden von fünf Faktoren bestimmt: Investition in die Anlage, erstmalige Schleifkörperfüllung, laufender Schleifkörperverbrauch, Infrastruktur für Energie und Stellfläche sowie Arbeitszeiteinsparung. Fragen Sie Anbieter bei Angeboten immer nach der Schleifkörperverschleißrate pro 100 Stunden und dem Compoundverbrauch in Millilitern pro Minute.
5. Welche Gratarten oder Bauteilmerkmale lassen sich durch Vibrationsentgraten nicht entfernen?
Gleitschleifen kann keine Grate in Sacklöchern, engen Querbohrungen oder Innengewinden entfernen, in denen Schleifkörper physisch nicht zirkulieren können. Ebenso ungeeignet ist es für Teile, die messerscharfe Kanten mit Radius null und strikter Nulltoleranz für Kantenabbau verlangen.
6. Warum kommen Teile mit mattem grauem Finish oder Flugrost aus dem Vibratortrog?
Ein mattes graues Finish entsteht typischerweise dadurch, dass sich Metallabrieb wegen verstopfter Abläufe oder erschöpfter chemischer Compounds wieder auf den Teilen ablagert. Flugrost entsteht an Stahlbauteilen, wenn nasse Teile in Umgebungsluft langsam trocknen. Geeignete Aufhellerchemie (compound-JTJ60), eine stetige Abwasserspülung und das sofortige Umsetzen nasser Teile in beheizte Zentrifugaltrockner oder Abblasstationen verhindern Oberflächenflecken und Oxidation.
Ihre Vibrations-Entgratanlage spezifizieren
Wenn Sie Gleitschleifanlagen für gestanzte Halter, bearbeitete Gussteile oder Präzisionsbauteile bewerten, beginnen Sie mit Ihrer Werkstückgeometrie und Ihrem Produktionschargenvolumen statt mit einem Katalogmodell. Sehen Sie sich unser komplettes Programm an industriellen Oberflächenbearbeitungsmaschinen oder kontaktieren Sie unser Technik-Team, um Trogkapazitäten, Schleifkörpergrößen und individuelle Musterversuche zu besprechen.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
