


Kleinteile entgraten: Verfahren wählen und Chargenmenge bestimmen
Kleinteile-Entgraten scheitert an drei Fragen, und keine davon lautet „Entfernt die Maschine den Grat?". Sie lauten: wie viele Teile die Charge tatsächlich aufnimmt, ob die Schleifkörper den Grat erreichen, ohne dass die Teile einander beschädigen und wie die Teile aus den Schleifkörpern herauskommen. Beantwortet man diese Fragen anhand der Zeichnung, ist die Maschinenwahl nahezu vorgegeben; lässt man sie offen, wird aus einem sauberen Versuch eine Charge, die Handarbeit braucht.
Diese Seite beschreibt die Verfahrensfamilien und ihre Grenzen, die Regel für die Schleifkörpergröße, die Rechnung zur Chargenmenge und den Punkt, an dem Kleinteile gar nicht mehr geschleift werden sollten. Die Zahlen sind ein Ausgangspunkt für einen Versuch — ein veröffentlichter Zyklus setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen.
Was in der Fertigung auffällt, wenn ein Kleinteileprozess falsch eingerichtet ist
Fünf Symptome decken die meisten Fehler ab, und jedes zeigt auf eine andere Variable:
| Beobachtung | Übliche Ursache |
|---|---|
| Ein handverlesener Versuch sieht perfekt aus; die vollständige Produktionscharge kommt matt, mit Dellen oder ungleichmäßig heraus | Der Versuch lief mit Vorführbeladung. Die Schleifkörperumhüllung pro Teil sank, als die Teilezahl stieg |
| Außenkanten sind sauber, aber Querbohrung, Schlitz oder Gewindeanlauf sind noch scharf | Schleifkörper zu groß, um in die Kontur zu gelangen — ein Größenproblem, kein Zykluszeitproblem |
| Die Grate verschwinden, aber dünne Querschnitte verbiegen sich oder Maße driften | Körnung zu grob für den Werkstoff, oder ein Zyklus, der gestreckt wurde, um einen hartnäckigen Grat zu erreichen |
| Die Teile sind entgratet, doch der Bediener arbeitet noch einen Teil davon nach | Die verbleibende Arbeit sind Spuren und Handhabung, keine Grate — ein Beladungs- und Trennproblem |
| Die Kosten pro Tausend fallen nicht weiter, wenn die Stückzahl steigt | Der Engpass hat sich von der Maschine auf Trennung, Trocknung oder Prüfung verlagert |
Die letzten beiden übersehen Einkäufer am häufigsten. Eine Kleinteilelinie kann technisch korrekt sein und sich trotzdem nicht rechnen, weil die Maschine nie der Engpass war.
Warum sich Kleinteile anders verhalten als große Teile
Zwei Effekte wirken gegeneinander, und beide skalieren mit der Teilezahl.
Reichweite. Die Schleifkörper müssen an den Grat gelangen. Bei einem Kleinteil sitzt der Grat oft in einer Kontur, die in derselben Größenordnung liegt wie der Schleifkörper selbst — Gewindeanlauf, Schlitz, Querbohrungsaustritt —, sodass die nutzbare Schleifkörpergröße zusammenbricht und mit ihr die Abtragsleistung.
Polsterung. Teile werden von Schleifkörpern entgratet, treffen aber auch aufeinander. Jedes Teil braucht ein umgebendes Schleifkörpervolumen, das es von seinen Nachbarn trennt, und dieses Volumen schrumpft nicht mit dem Teil. Doppelt so viele Teile beladen heißt nicht doppelter Durchsatz, sondern halbierte Schleifkörpermenge zwischen ihnen.
Die praktische Folge: Ein 60 L-Rundvibrator nimmt pro Charge typisch einige Hundert Kleinteile auf, doch die belastbare Zahl ergibt sich aus der Teilehülle und der Schleifkörpergröße, nicht aus einer Katalogangabe. Ein Teil mit tiefer Kavität beansprucht weit mehr Raum, als seine Außenmaße vermuten lassen, und eine Charge, die bei einfacher Geometrie gut aussieht, kann auf die Hälfte fallen, sobald eine Kontur Schleifkörper festhält.
Prüfen Sie diese sieben Punkte auf der Zeichnung, bevor Sie etwas auswählen
- Wo der Grat sitzt und wie fest er anhaftet. Ein lockerer Grat an einer gebohrten Querbohrung und ein Überstand an einer Stanzkante sind unterschiedliche Aufgaben. Wer einen sanften Zyklus verlängert, um einen schweren Grat zu entfernen, verrundet zuerst jede gute Kante.
- Die kleinste Kontur am Teil. Kleinste Bohrung, schmalster Schlitz, engste Gewindesteigung, kleinster Innenradius. Sie bestimmt die maximale Schleifkörpergröße.
- Die Hülle im ungünstigsten Fall, nicht das Durchschnittsteil. Gesamtlänge, Diagonale, Vorsprünge, Hohlräume und alles, was sich mit einem Nachbarn verschachteln kann.
- Wandstärke. Dünne Wände versagen durch Verzug, bevor sie durch Überbearbeitung versagen.
- Welche Flächen sich nicht verändern dürfen. Sichtflächen, Dichtflächen, Gewindeflanken, Lagerbohrungen, Bezugsmaße.
- Teilemix pro Charge. Teile unterschiedlicher Länge schirmen sich gegenseitig ab oder verhaken sich; Familien mit unterschiedlichen Abnahmekriterien sollten keine Charge teilen.
- Was nachgelagert passiert. Galvanik, Eloxieren, Montage, Gewindelehrring, Dichtheitsprüfung. Die Abnahme sollte daraus formuliert werden, nicht aus dem Glanz.
Erst die Maschinenfamilie wählen, dann die Schleifkörper
Die Maschinenfamilien unterscheiden sich darin, wie das Schleifmittel an das Teil gelangt, und das entscheidet, welche Konturen überhaupt erreichbar sind:
| Familie | Wie die Schleifkörper an das Teil gelangen | Geeignet für Kleinteile, wenn | Wesentliche Grenze |
|---|---|---|---|
| Rundvibrator | Schleifkörper strömen in einer umlaufenden Charge am Werkstück vorbei | Kleinteile im Allround-Einsatz; der Prozess ist beobachtbar und regelbar | die Charge braucht Volumen zum Umwälzen, daher laufen sehr kleine Füllungen schlecht |
| Trogvibrator | gleiche Strömung, längere offene Rinne | lange Stifte, kleine Wellen, schwerere Kleinteile-Rohlinge | lange Teile können überbrücken und sich verheddern |
| Fliehkrafttrommel | die gesamte Charge rotiert in kleinen Kammern mit hoher Energie | kompakte Präzisionsteile, bei denen eine kurze Zykluszeit zählt | höhere Intensität, daher müssen Beladung und dünne Querschnitte kontrolliert werden; eine Maschine 60 L (LX60B) arbeitet mit 0–170 rpm, bei 15 × 4 kg Kammerinhalt und 3.0 + 0.75 kW |
| Fliehkraftteller | das Teil wird gegen ein rotierendes Schleifwerkzeug gehalten | kontrollierter, örtlicher Schnitt an jeweils einem Teil | der Durchsatz bezieht sich auf das gehaltene Teil, nicht auf die Charge |
| Magnetpolieren | eine flexible Nadelmasse wird um das Teil gezogen | Grate in Schlitzen, Querbohrungen und Gewindegründen; leichte Grate | geringer Abtrag; zurückgehaltene Nadeln müssen geprüft werden |
Zwei Dinge, die man kennen sollte, bevor eine Maschine angeboten wird. Der Vorteil einer Fliehkrafttrommel ist die Intensität, nicht die Kapazität — sie verkürzt Zyklen für kompakte Teile und ist für empfindliche Spitzen ungeeignet, solange die Beladung nicht kontrolliert wird. Und das Magnetpolieren wird über die Werkstückhülle und den geforderten Abtrag ausgelegt, nicht über das Teilegewicht, sodass sich seine Literangabe nicht in eine Teile-pro-Charge-Zahl umrechnen lässt.
Wer die maschinenseitigen Details statt der Anwendungssicht sucht, findet die Plattformdaten in der Baureihe kleiner Vibrations-Gleitschleifmaschinen, der Fliehkraftteller-Baureihe und der Magnetpolier-Baureihe.
Erst die Schleifkörpergröße festlegen, dann die Körnung
Schleifkörper sollten nie größer sein als etwa ein Drittel der kleinsten Kontur am Teil. Ein Teil mit einem Sackloch von 3 mm braucht Schleifkörper kleiner als 3 mm, was eine feine Körnung und einen längeren Zyklus bedeutet, und daran führt kein Weg vorbei. Eine nützliche Praxisprüfung: das Teil mit einer Schleifkörperprobe in einen Beutel geben. Gelangen die Schleifkörper von Hand nicht in die Konturen, gelangen sie auch in der Maschine nicht hinein.
Die Arbeitsbereiche liegen bei 3–10 mm für Keramik und 10–25 mm für Kunststoff. Bei Kleinteilen ist meist das Keramik-Ende das nutzbare — Braunkorund-Dreiecke beginnen bei 3×3 mm, Keramikkugeln bei 2 mm, und Hochfrequenz-Porzellanzylinder gibt es bis hinunter zu 1.3×3 mm für enge Konturen. Kunststoff ist in den größeren Abmessungen (8×8 mm und darüber) für Kleinteilekonturen generell zu grob, doch die Kegel 5×5 und 6×6 mm sind nützlich, wo ein weicherer Schnitt gefragt ist.
Die Körnung zählt ebenso viel wie die Größe, und die Nass- und Trockenskalen sind nicht identisch:
- Nassschliff: VR / R / N / NF / F / FF
- Trockenschliff: VR / R / M / MF / F / FF
Bei einem Kleinteil wird die Körnung davon bestimmt, wie viel Material abgetragen werden muss und wie die Oberfläche danach aussehen soll — das sind zwei verschiedene Aufgaben. Ein leichtes Entgraten läuft 10–20 Minuten; ein Hochglanzpolieren läuft 2–8 Stunden. Ein Vibrationszyklus für Kleinteile liegt üblicherweise zwischen 15 Minuten und einigen Stunden, und Schleifkörper und Compound entscheiden, an welchem Ende Sie landen.
Schleifkörper sind Verbrauchsmaterial, keine Anschaffung: Eine Charge hält 20–200 Betriebsstunden, je nach Werkstoff und Zyklus. Die Anzeichen für Verbrauch sind überall dieselben — die Oberfläche wird nicht mehr besser, ein matter grauer Schleier tritt auf, und der Zyklus braucht für dasselbe Ergebnis rund 20% länger.
Die Chargenmenge berechnen, bevor Sie sich auf eine Maschinengröße festlegen
Rechnen Sie am ungünstigsten Teil, in dieser Reihenfolge:
- Teile pro Charge. Gehen Sie von der belastbaren Zahl für die betrachtete Familie aus und reduzieren Sie sie für die Hülle im ungünstigsten Fall. Skalieren Sie nicht von der Versuchsmenge hoch.
- Zykluszeit für den abzutragenden Werkstoff. Entgraten und Polieren sind getrennte Zyklen.
- Teile pro Stunde = Teile pro Charge × 60 ÷ Zyklusminuten. Diese Zahl, nicht die Chargenmenge, entscheidet, ob die Maschine oder der Bediener der Engpass ist.
- Die maschinenfreien Schritte addieren. Beladen, Trennen, Spülen, Trocknen und jede von der Zeichnung geforderte Prüfung. Bei Kleinteilen übersteigen diese oft die Maschinenzeit.
- Überlappen, was sich überlappen lässt. Ein Zyklus, der über Nacht unbeaufsichtigt läuft, verändert die Wirtschaftlichkeit; einer, der einen zusehenden Bediener braucht, nicht.
Halten Sie alles an einer Stelle fest. Ein Versuchsprotokoll mit Teilenummer, Schleifkörperkörnung und -größe, Beladung und gemessenem Ergebnis in jedem Intervall macht die zweite Charge reproduzierbar — das Musterversuchsprotokoll für kleine Präzisionsteile ist das Format, das wir verwenden, und wie man Grathöhe, Kantenveränderung und Ra nach dem Entgraten misst beschreibt, was zu messen ist, damit aus „besser" eine Zahl wird.
Reinigen, Trocknen und Trennen gehören zum Prozess, nicht zum Nachlauf
Ein Kleinteilezyklus ist nicht beendet, wenn der Grat weg ist; er ist beendet, wenn die Teile getrennt, gespült und getrocknet werden können, ohne einen zweiten Fehler zu erzeugen. Die Trennung sollte bereits bei der Spezifikation entschieden werden, denn sie begrenzt die Schleifkörper: Das Fenster zwischen Teilegröße und Schleifkörpergröße muss für neue und für verschlissene Schleifkörper gelten, und verschlissene Schleifkörper sind kleiner als die bestellte Körnung.
Das ist ein eigenes Thema — siehe wie man Kleinteile von Schleifkörpern trennt. Hier zählt die einkaufsseitige Konsequenz: Ein internes Trennsiebdeck, ein externer Separator und ein Trockner sind getrennte Positionen im Angebot, und ein Prozess, der erprobt ist, sich aber nicht mit Produktionsdurchsatz trennen lässt, ist kein erprobter Prozess.
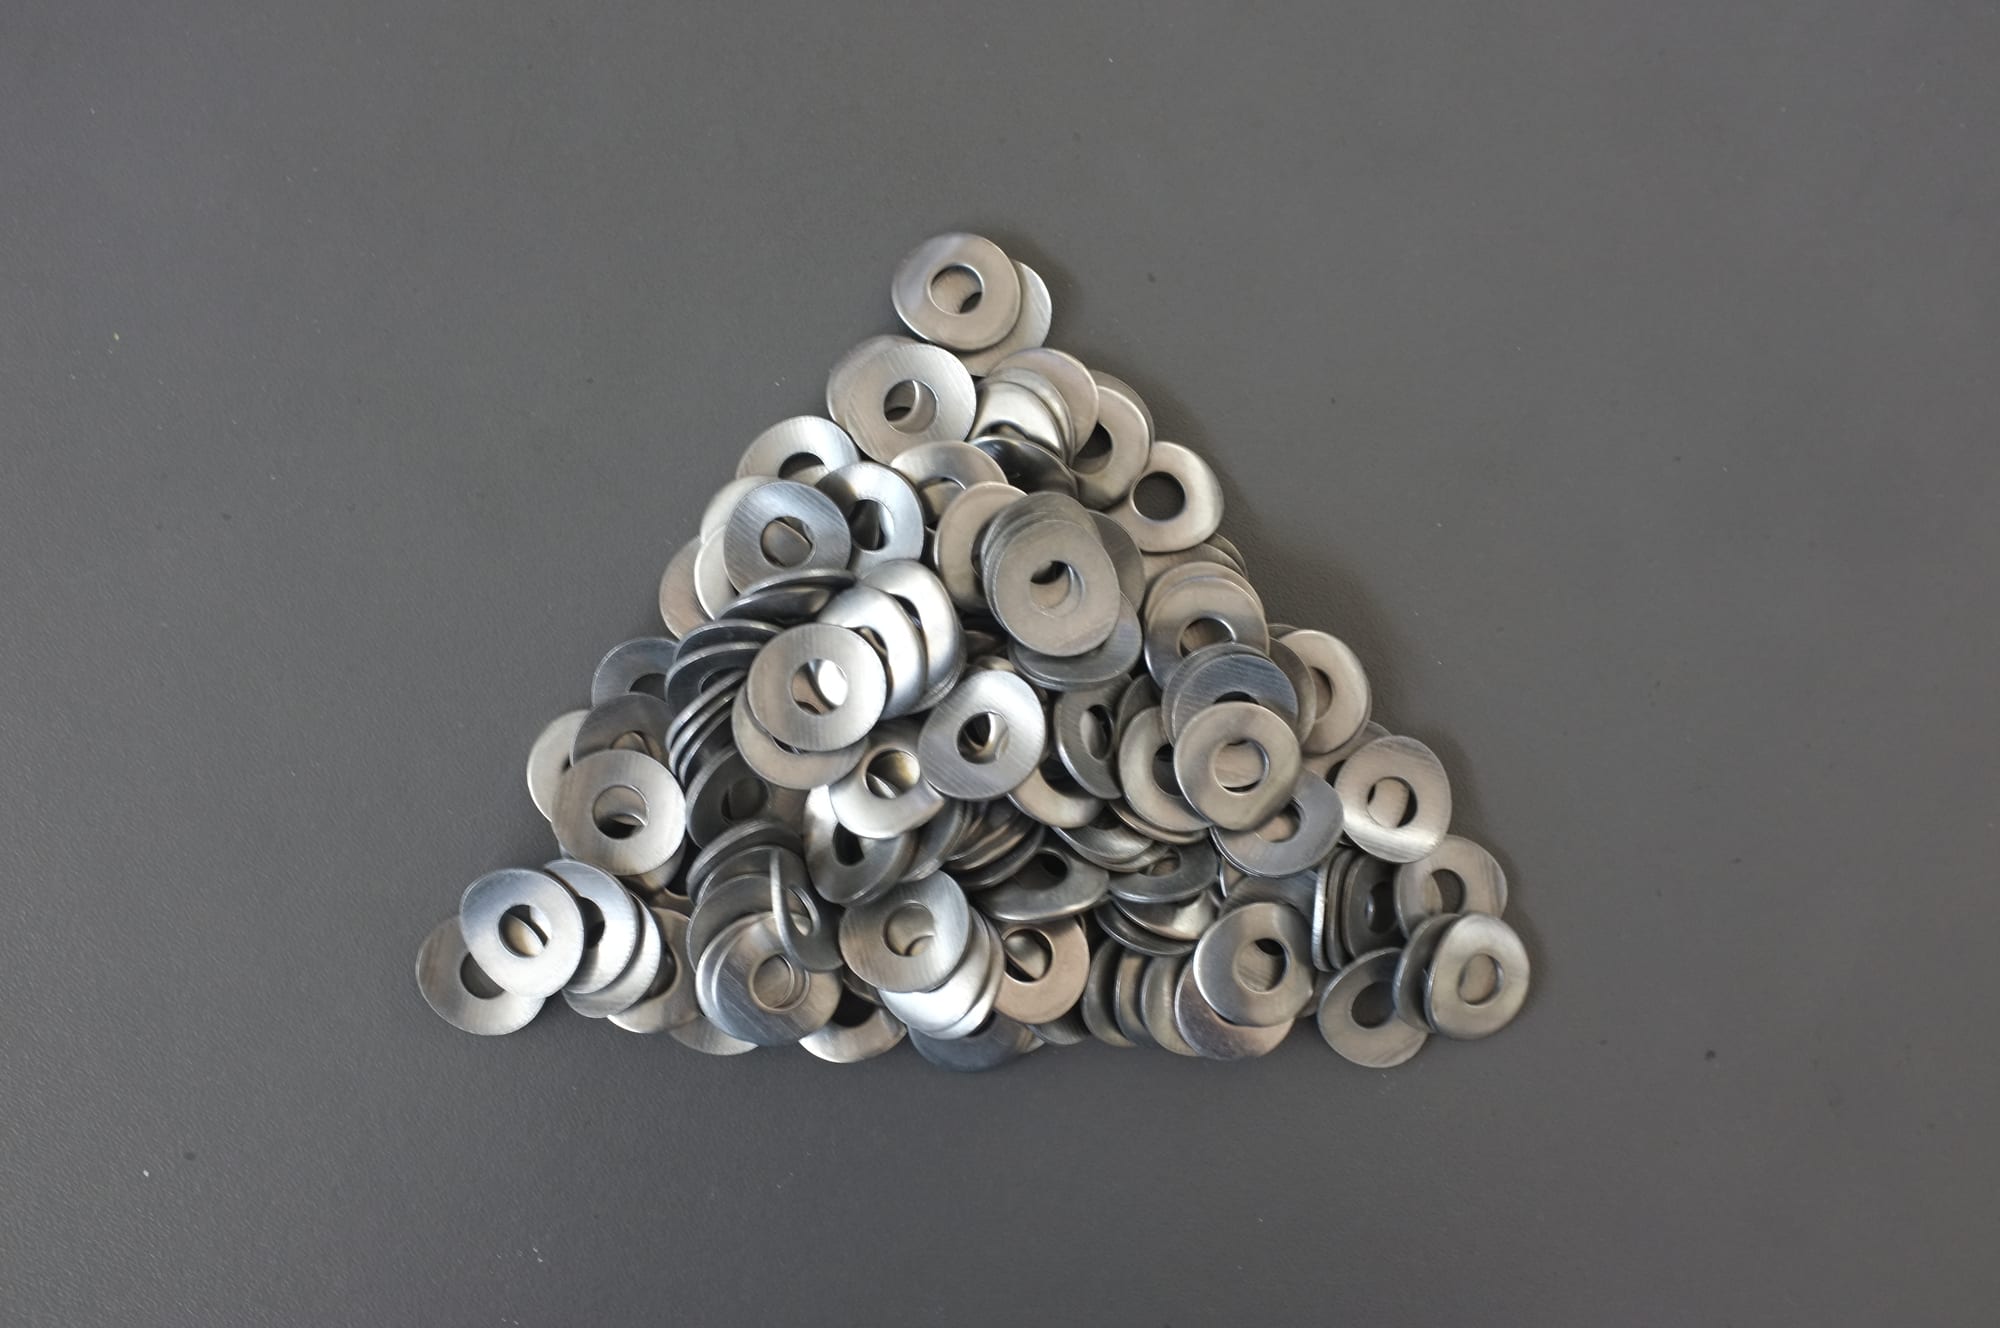
Kleinteile in der Größenordnung, in der meist die Trennung und nicht das Finishen der eigentliche Engpass ist. Lesen Sie, was sie schwierig macht: Die Kanten sind scharf und von Teil zu Teil ungleichmäßig, die Teile sind klein genug, um ein Sieb zu passieren, das Schleifkörper zurückhalten sollte, und sie verschachteln sich. Der Finish-Zyklus ist die leichte Hälfte.
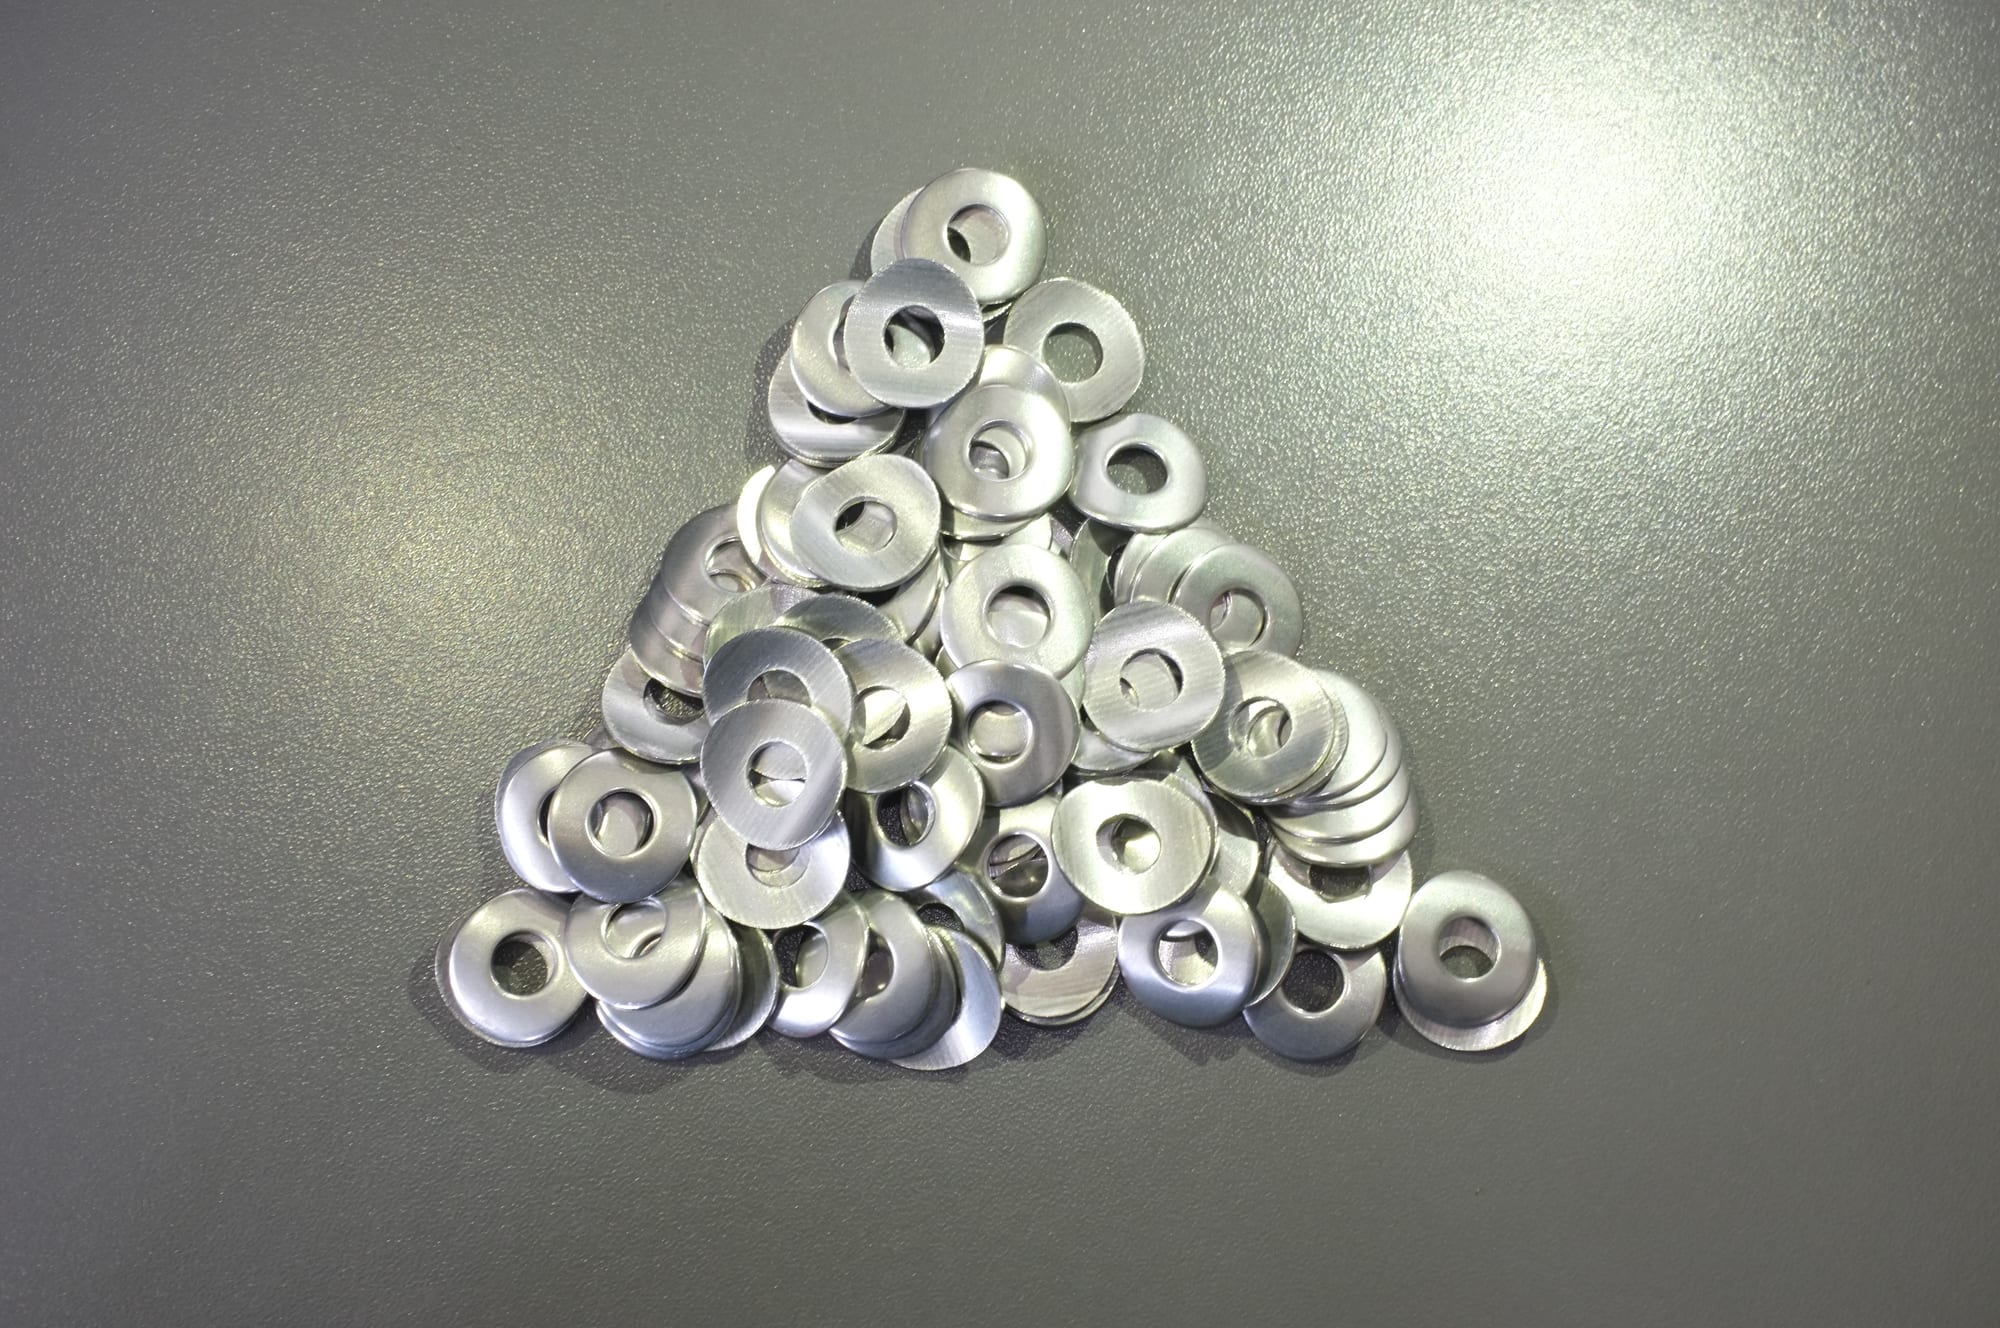
Nach dem Finishen. Worüber der Bediener urteilt, ist nicht „sind sie glänzender", sondern sind die Kanten über die Charge hinweg gleichmäßig — denn bei Kleinteilen wird eine Charge als Charge beurteilt, und ein Teil mit verrundeter Kante und eines ohne ergibt eine zurückgewiesene Losgröße, selbst wenn der Durchschnitt akzeptabel ist.
Wann Gleitschleifen für Kleinteile die falsche Antwort ist
Seien Sie konkret bei den Grenzen, denn hier bleiben Kleinteileprojekte stecken:
- Gewinde mit enger Steigungstoleranz. Schleifkörper verklemmen sich in einem feinen Gewinde oder verrunden den Gewindeanlauf. Entweder glatte kleine Schleifkörper, Maskieren oder akzeptieren, dass die Gewindeformung nach dem Finishen erfolgt. Die Geometrie von Verbindungselementen behandelt wie man kleine Verbindungselemente entgratet, ohne Gewinde, Spitzen oder Aussparungen zu beschädigen.
- Sacklöcher und tiefe Taschen nahe der Schleifkörpergröße. Schleifkörper gelangen hinein und nicht wieder heraus. Beheben Sie das durch die Schleifkörperwahl, nicht durch einen zusätzlichen Waschschritt.
- Lange dünne Teile — Stifte, Federn, Nadeln, dünne Clips. Sie richten sich aus, überbrücken und verheddern sich, und sie verbiegen sich, bevor sie entgratet sind. Kammern oder ein anderes Verfahren.
- Schwere Grate von einer Trennung oder einem groben Stanzvorgang. Gleitschleifen ist ein Finish-Prozess, kein Reparaturprozess. Werkzeugverschleiß und Werkzeugzustand bestimmen den Eingangsfehler; ist der Grat eine Umfaltung statt einer lockeren Kante, korrigieren Sie ihn vorgelagert und finishen Sie, was übrig bleibt.
- Dünne Querschnitte und weiche Legierungen. Das Teil verzieht sich oder bekommt Dellen, bevor der Grat verschwindet. Energie reduzieren, Schleifkörper wechseln oder die Maschinenfamilie wechseln — nicht einfach den Zyklus verkürzen.
- Gemischte Familien mit unterschiedlichen Abnahmekriterien. Eine Charge, ein Standard. Zwei Teilenummern mit unterschiedlichen Lehranforderungen sind zwei Prozesse.
- Eine Charge, die zu klein ist, um den Arbeitsraum zu füllen. Unterhalb einer bestimmten Beladung können die Schleifkörper nicht richtig scheren und das Ergebnis bleibt weich und ungleichmäßig. Das ist ein Fall für eine kleinere Maschine, eine Magnetpoliermaschine oder eine Tellermaschine statt eines großen, fast leer laufenden Rundvibrators.
Was vor der Angebotsfreigabe zu fragen ist
- Ein Versuch am ungünstigsten Teil, nicht am durchschnittlichen. Senden Sie repräsentative Teile einschließlich des ungünstigsten, den Werkstoff sowie sowohl die geforderte als auch die akzeptierte Oberfläche. Unsere Versuche liefern die Oberfläche mit gemessener Zykluszeit und gemessenem Schleifkörperverbrauch zurück.
- Vor dem Versuch definierte Abnahme. Grathöhe, Kantenzustand, welche Lehre oder Montageprüfung bestanden werden muss, welche Flächen geschützt sind. Ein Versuch ohne schriftlichen Abnahmestandard sagt nur, wie es aussieht.
- Chargenmenge bei Produktionsbeladung, schriftlich. Die Zahl, die zählt, ist die bei voller Füllhöhe, nicht die bei Vorführbeladung.
- Die Schleifkörperspezifikation schriftlich, als Körnung, Größenbereich und Form — nicht als „Keramikschleifkörper". Ein Bereich von 2 bis 4 mm umfasst eine Streuung, die bei einer feinen Kontur relevant ist.
- Schleifkörperverbrauch pro 100 Stunden. Bei einer Standzeit von 20–200 Stunden nennt ein Lieferant, der den Verbrauch nicht in Kilogramm pro 100 Stunden angeben kann, keine brauchbare Verbrauchszahl.
- Was mit der Maschine geliefert wird. Zur Standardverpackung gehören das Ersatzteilset, ein Schleifkörper- und Compound-Startset, Werkzeuge und Handbücher; jede Maschine wird vor dem Versand mit Schleifkörperfüllung gefahren — damit der erste Versuch bei Ankunft laufen kann.
- Lieferzeit im Verhältnis zu Ihrem Plan. Eine Standardmaschine wird 25–35 Tage nach Anzahlung versandt; eine kundenspezifisch gebaute Konfiguration braucht 45–60 Tage, und ein zusätzlicher Separator oder Trockner verlängert das erneut. Mit der Maschine versandte Schleifkörper fügen etwa eine Woche hinzu, und der Seetransport von Xiamen nach Europa oder Nordamerika dauert rund 30–40 Tage. Mindestbestellung ist eine Maschine; die Zahlung erfolgt mit 30% Anzahlung und dem Rest gegen die Versanddokumente.
- Der Trennplan. Siebe, Siebdecks und der Trockner gehören in dasselbe Angebot wie die Maschine, denn sie machen aus einem Zyklus eine Produktionsleistung.
FAQ
Wie viele Kleinteile entgratet eine Maschine 60 L pro Charge? Ein Rundvibrator mit 60 L nimmt typisch einige Hundert Kleinteile auf, doch die Zahl wird von der Teilehülle und der Schleifkörpergröße bestimmt, nicht von der Literangabe. Ein Teil mit Hohlraum oder tiefer Kontur beansprucht überproportional mehr Raum. Testen Sie mit Ihrem ungünstigsten Teil, bei Produktionsbeladung.
Können mehrere Kleinteilenummern eine Charge teilen? Nur wenn sie ein Abnahmekriterium und eine Schleifkörpergröße teilen und ihre Geometrien sich nicht abschirmen oder ineinandergreifen. Gemischte Längen und Querschnitte finishen mit unterschiedlicher Geschwindigkeit, sodass ein Teil überbearbeitet wird, während ein anderes unterbearbeitet bleibt. Hochgemischte Arbeit wird besser von einer Maschine mit schneller Umrüstung bedient als von einer größeren Charge.
Ist Magnetpolieren für Kleinteile besser als Vibrationsgleitschleifen? Für Grate in Schlitzen, Querbohrungen und Gewindegründen oft ja, weil eine flexible Nadelmasse der Kontur folgt statt an einem Punkt anzugreifen, und sie verrundet eine scharfe Kante nicht so, wie es ein Werkzeug täte. Es ist ein Verfahren mit geringem Abtrag und eignet sich daher für feine Grate, nicht für schweren Kantenabtrag. Tiefe Sackkonturen bleiben außerhalb seiner Reichweite.
Bekommen Kleinteile in der Maschine Dellen oder verheddern sie sich? Ja, wenn die Beladung zu hoch ist, als dass die Schleifkörper sie trennen könnten. Direkter Teil-zu-Teil-Kontakt ist die übliche Ursache für Dellen, verbogene Kanten und uneinheitlichen Glanz, und die Lösung sind mehr Schleifkörperumhüllung und eine geringere Teilekonzentration, nicht ein längerer Zyklus.
Welche Schleifkörpergröße brauche ich für eine kleine Bohrung oder einen Schlitz? Schleifkörper sollten etwa ein Drittel der kleinsten Kontur nicht überschreiten. Für ein Sackloch von 3 mm bedeutet das Schleifkörper unter 3 mm, eine feine Körnung und einen längeren Zyklus. Bestätigen Sie das mit einem Beuteltest, bevor Sie die Charge bestellen.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
