


Arten von Graten: Wie sechs Eingangskanten den Entgratweg bestimmen

Jede Zeichnung in der Nachbearbeitung fordert „alle scharfen Kanten brechen und Grate entfernen", als wäre jeder unerwünschte Grat am Metall dasselbe physische Objekt. In der Werkstatt verhalten sich ein dünner Seitenfinn neben einem Schaftfräser, eine aus einer Bohrung gedrückte Fahne, ein gerissener Gussabsatz und eine Laserschlackenperle im Trog völlig unterschiedlich. Laden Sie alle vier in ein Rezept, verlässt ein Teil die Anlage sauber, während ein anderes mit über eine Querbohrung gefalteten Graten herauskommt.
Die Diagnose der Eingangskante steht vor der Wahl von Trog, Stein oder Zeit. Während unser Leitfaden zu Schleif- und Schleifspuren entfernen flächige Werkzeugspuren auf breiten Oberflächen behandelt, klassifiziert diese Seite Kantendefekte — die sechs physischen Gratarten und Gratzustände, die in der Nachbearbeitung ankommen. Sobald Sie wissen, ob die Gratwurzel dünner als die angrenzende Wand ist, lesen Sie Auswahl eines Entgratmaschinen-Wegs, um die Maschinenkinematik auf Ihre Charge abzustimmen.
Warum „Grate entfernen" keine technische Anweisung ist
Zeichnungen geben die Kantenreinheit routinemäßig in einer einzigen Notiz an, ohne zu benennen, wie der vorgelagerte Fräser oder das Gesenk den Grat gebildet hat. Dieses Versäumnis verursacht die meisten fehlgeschlagenen Versuche, denn loses Medium reagiert auf die Wurzelstärke, nicht auf Zeichnungsnotizen.

Warum die Klassifizierung von Bearbeitungsgraten an der Gratwurzel beginnt, nicht an der Grathöhe
Bediener beurteilen einen Grat natürlich danach, wie hoch oder gezackt er unter der Werkbanklampe aussieht. Hohe, papierartige Fahnen wirken in einer Kiste alarmierend, doch milder Schleifkontakt bricht sie schnell ab, weil ihre Anhaftungsbasis schmal ist. Bei der praktischen Klassifizierung von Bearbeitungsgraten ist die einzige Dimension, die den Entfernungsaufwand bestimmt, die Wurzelstärke dort, wo der Grat an die Mutterkante anschließt, niemals die Grathöhe. Ein kurzer, stumpfer Grat mit breiter Basis widersteht losem Medium weit länger als ein hohes Band.
Das Wurzel-zu-Wand-Verhältnis: Warum dünne Wände versagen, bevor dicke Gratwurzeln abscheren
Loses Schleifmedium zielt nicht gezielt auf den Grat; es reibt gleichzeitig jede exponierte Oberfläche und Ecke. Wann immer eine Gratwurzel nahezu so dick wie die angrenzende Bauteilwand ist, verrundet loses Trommelmedium funktionale Ecken oder verbiegt die dünne Wand, bevor es durch die Basis schneidet. Der Vergleich der Gratwurzelstärke mit dem dünnsten nahegelegenen Flansch, Lappen oder Gewindekamm zeigt sofort, ob Chargentrommeln sicher ist.
Sauberes Scheren versus Kaltverfestigen und Umfalten über einer Querbohrung
Zwei Wirkungen konkurrieren jedes Mal, wenn ein Stein auf eine erhabene Fahne trifft: Schleifkorn schabt Metall ab, während das Steingewicht die Fahne seitlich drückt. Ist der Medienaufprall für eine duktile Gratwurzel zu schwer, falten Steine den Grat flach über eine angrenzende Bohrung oder Dichtfläche und kaltverfestigen ihn, statt ihn abzuscheren. Sobald eine Gelenkfahne in eine Senkung oder Nut gehämmert ist, klemmen Lehren und manuelles Schaben verlangsamt die Produktion.
Wie die Oberflächenbearbeitung kleiner Teile Kanten-zu-Masse-Fehler verstärkt
Bei Oberflächenbearbeitung kleiner Teile verändert das geringe Werkstückgewicht die Kontaktmechanik im Trog. Schwere Gussteile drücken fest gegen das Medienbett, während winzige Steckverbinder, Stifte und dünne Halterungen mit der rollenden Masse schwimmen. Da leichte Teile minimales Trägheitsvermögen gegen vorbeiziehende Steine aufweisen, prallt übermäßig grobes Medium kleine Teile umher oder kaltverfestigt empfindliche Kanten, statt schwere Wurzeln sauber zu schneiden.
Die drei Bearbeitungsgrate: Überwalz-, Poisson- und Ausbruchgrat
Werkzeuge, die auf Drehmaschinen, Fräsen und Bohrern Späne abtragen, hinterlassen drei unterschiedliche Kantensignaturen, je nachdem ob das Werkzeug in den Schnitt eintritt, daneben reibt oder austritt. Die Trennung dieser Mechanismen erklärt, warum identische Legierungschargen ungleichmäßig entgratet werden.

Bearbeitungs-Überwalzgrat: die gefaltete Austrittsfahne, die vor dem Fräser hergeschoben wird
Ein Überwalzgrat entsteht, wenn eine Bohrerspitze oder Fräsnut aus einer Wand austritt und der verbleibende Metallsteg dünner als die Spanlast wird. Statt zu einem Span zu scheren, biegt sich dieser Steg an einem Gelenk entlang der Austrittskante nach vorn. Da ein Bearbeitungs-Überwalzgrat ein dickes, kaltverfestigtes Gelenk an seiner Basis hat, muss loses Medium dieses Gelenk stetig abschleifen, ohne die Fahne zurück in die Bohrung zu hämmern.
Poisson-Seitenfließgrat: der dünne Seitenfinn, der unter Schnittdruck herausgepresst wird
Während ein Fräser Metall nach vorn komprimiert, presst der Kontaktdruck ein schmales Band duktilen Metalls seitlich zur freien Kante, ähnlich wie das Drücken von Ton Seitenwülste hochschiebt. Diese Poisson-Seitenfließgrate verlaufen entlang gefräster Schultern, gedrehter Nuten und Passfedernutwände. Poisson-Grate haben meist eine dünne Wurzel relativ zur Bauteilwand, was sie zu den am besten vorhersagbaren Bearbeitungsgraten für sauberes Scheren in der Vibrationsbearbeitung macht.
Überwalzgrat vs. Ausbruchgrat: duktile Gelenkrollung versus gebrochener Austrittsabsatz
Der Vergleich der Bildung von Überwalzgrat vs. Ausbruchgrat läuft auf die Legierungsduktilität beim Werkzeugaustritt hinaus. Duktiler Edelstahl, kohlenstoffarmer Stahl und Knetaluminium biegen sich nach außen zu einer Überwalzrolle, während sprödes Gusseisen, Zinkdruckguss oder hartes Messing vor der Werkzeugspitze reißen. Statt einer erhabenen Rolle hinterlässt ein Ausbruch- oder Reißgrat eine ausgefranste negative Fase, die Kantenverrundung statt Wurzelschnitt erfordert.
Warum alle drei Gratarten oft auf einer einzigen gefrästen Tasche koexistieren
Ein einzelner bearbeiteter Verteiler trägt selten nur einen Kantendefekt. Wo ein Schaftfräser in einen Schlitz eintritt, drückt er einen feinen Poisson-Finn hoch; entlang eines Gussbuckel-Austritts reißt er einen Ausbruchabsatz; und wo eine Querbohrung in eine Hauptbohrung einbricht, schiebt er eine dicke Überwalzkappe heraus. Richten Sie Ihren Entgratweg stets am dicksten, am schwersten erreichbaren Grat am Teil aus, nicht an den leichten äußeren Fahnen.
| Kantenzustand | Wurzelgeometrie | Vorgelagerte Quelle | Verhalten bei losem Medium | Zuerst vorschneiden? |
|---|---|---|---|---|
| Überwalzgrat | Dicke Gelenkrollung | Bohrer- oder Fräseraustritt | Faltet sich, wenn Aufprall den Schnitt übertrifft | Oft, bei dicken Austritten |
| Poisson-Finn | Dünnes Seitenband | Messerdruck seitlich | Schneidet sauber und schnell | Nein — direktes Tumbeln |
| Stanzgrat | Gerissene Negativkante | Spröder Austrittsbruch | Gleicht raue Stufen gut aus | Nein — direktes Angleichen |
| Prägegrat | Scharfe Zugkante | Scherung durch Schnittspalt | Schneidet schnell bis Werkzeugverschleiß | Nur bei Grat von verschlissenem Werkzeug |
| Abtrennzapfen / Grat | Massiver Stumpf oder Naht | Drehteil-Abstechen; Form | Rundet Ecken vor dem Stumpf | Ja — Stumpf zuerst entgraten |
| Thermische Schlacke | Harte Oxidperlen | Laser- oder Plasmaschnitt | Widersteht weichem Kunststoffmedium | Ja bei starker Schlacke |
Stanzgrate, Abtrennzapfen und thermische Schlacke
Blechpressen, automatische Stangendrehautomaten, Druckgusszellen und Lasertische erzeugen drei weitere Kantenzustände mit sehr unterschiedlicher Metallurgie und Wurzelstärke.

Stanz-Einzug und Austrittsgrat: warum Spaltverschleiß einen Grat zu einer dicken Kante macht
Jeder gestanzte Rohling hat eine glatte, gerundete Einzugseite und eine gegenüberliegende Austrittsseite mit Zugbruchgrat. Bei scharfen Stempel- und Matrizenkanten und engem Spalt ist diese Austrittskante ein dünner Grat, der schnell abgetummelt wird. Mit zunehmendem Werkzeugverschleiß über Pressläufe weitet sich der Spalt, das Metall wird vor dem Reißen stärker gedehnt, und ein leichter Grat wird zu einer dicken, kaltverfestigten Kante.
Warum Stanzgratentfernung scheitert, wenn flache Teile nesten oder dünne Laschen sich biegen
Bei der Stanzgratentfernung bereitet flache Geometrie ebenso oft Probleme wie die Gratdicke. Dünne Scheiben, Beilagen und Kontaktfedern haften durch Oberflächenspannung im Nassprozess wie nasse Spielkarten aneinander und schirmen eingeschlossene Kanten während des gesamten Durchlaufs vor Schleifkörpern ab. Zuverlässiges Stanzentgraten kombiniert kantiges Anti-Nest-Medium mit Dünnblech-Compounds wie JTS5, damit flache Flächen sich trennen, ohne empfindliche Laschen zu verbiegen.
Abtrennzapfen und Gussgrat: lokale Stumpfe, die flache Flächen überdauern
Stangendrehautomaten werfen Teile oft ab, bevor die Abstechplatte die Mitte erreicht, und hinterlassen einen massiven zylindrischen Abtrennzapfen an einer Stirnfläche, während verschlissene Gussformen dicken Trennfugengrat hinterlassen. Ein massiver Dreh-Abtrennzapfen oder schwerer Gussangussstumpf ist Grundwerkstoff statt dünner Grat; langes Tumbeln zum Flachschleifen überrundet daher alle anderen Kanten.
Thermische und Laser-Schlacke: wiedererstarrte Oxidperlen versus echtes Schnittmetall
Laser- und Plasmaschneiden schmelzen Schnittfugenmetall und blasen es mit Gas nach unten; bei Drift von Geschwindigkeit oder Gasdruck gefrieren Tröpfchen als Schlacke an der Unterkante. Anders als ein Bearbeitungsgrat aus Grundwerkstoff mischt thermische Schlacke wiedererstarrtes Metall mit harten Oxiden. Da verschmolzene thermische Schlacke oft härter als das Grundblech ist, gleiten weiche Kunststoffkegel darüber ab; schnellschneidende Keramikmedien oder vorgelagertes Schlackenschleifen sind nötig.
Wurzel prüfen, bevor Sie ein Tumbel-Rezept wählen
Bevor eine unbekannte Charge in eine Trommel geladen wird, vier schnelle Prüfungen bei der Wareneingangskontrolle durchführen. Fünf Minuten mit Lupe und Messingnadel verhindern verdorbene Chargen und verstopfte Siebe.

Fingernagel-, Lupen- und Messingnadel-Biegetest bei der Wareneingangskontrolle
Unter Vergrößerung einen Holzstab oder weichen Messingstift leicht über die Kante ziehen. Splittert oder verbiegt sich der Grat an haarfeiner Basis leicht, ist es ein dünner Poisson-Grat oder scharfer Werkzeuggrat für die direkte Chargenbearbeitung. Fühlt sich der Grat starr wie eine Gussrippe an und zeigt breite Kehlnaht an der Basis, als schweren Wurzelgrat mit vorgelagerter Werkzeugprüfung behandeln.
Versteckte Klappgrate in sich kreuzenden Bohrungen und Gewinden erkennen
Außenecken sind leicht zu prüfen, doch innere Kreuzbohrungen verbergen die teuersten Fehler in Ventilgehäusen und Verteilern. Mit Bohrungslicht den Kanal prüfen, ob der Querbohrer eine sichelförmige Klappkappe nach innen drückte. Lose Steine können blinde Innenecken nicht kraftvoll umströmen, daher bleibt ein dicker innerer Kreuzbohrgrat unberührt oder faltet sich nach innen, wenn er nicht vorab mit Bürste oder Fräser entfernt wird.
Ein-Drittel-Freiraum vor Kontakt loser Medien mit einem Schlitz prüfen
Liegen Grate in offenem Schlitz, Nut oder Tasche, zuerst Steinabmessungen gegen Merkmalsbreite prüfen. Zum freien Umwälzen und Scheren der Schlitzkanten ohne Verklemmen oder Brücken muss das kleinste Medienmaß strikt unter einem Drittel der Schlitzbreite liegen — nie nur kleiner als der Schlitz selbst. Steine knapp unter Schlitzbreite verklemmen sich nebeneinander und erzwingen Handarbeit.
Kaltverfestigte Edelstahl- oder weiche Aluminium-Gratwurzeln früh erkennen
Das Grundwerkstoffverhalten bestimmt die Gratwurzelreaktion beim Tumbeln. Austenitische Edelstähle kaltverfestigen schnell bei sanftem Reiben durch glasierte Medien und machen eine Austrittslippe zur zähen Drahtkante, während weiches Aluminium ohne kräftigen Wasser- und Seifenfluss verschmiert. Abgestimmte Schleifwirkung schneidet Edelstahlgrate vor der Kaltverfestigung ab und schert weiche NE-Metall-Grate ohne Verschmieren.
Zuordnung der sechs Kantenzustände zu Lose-Medien-Anlagen
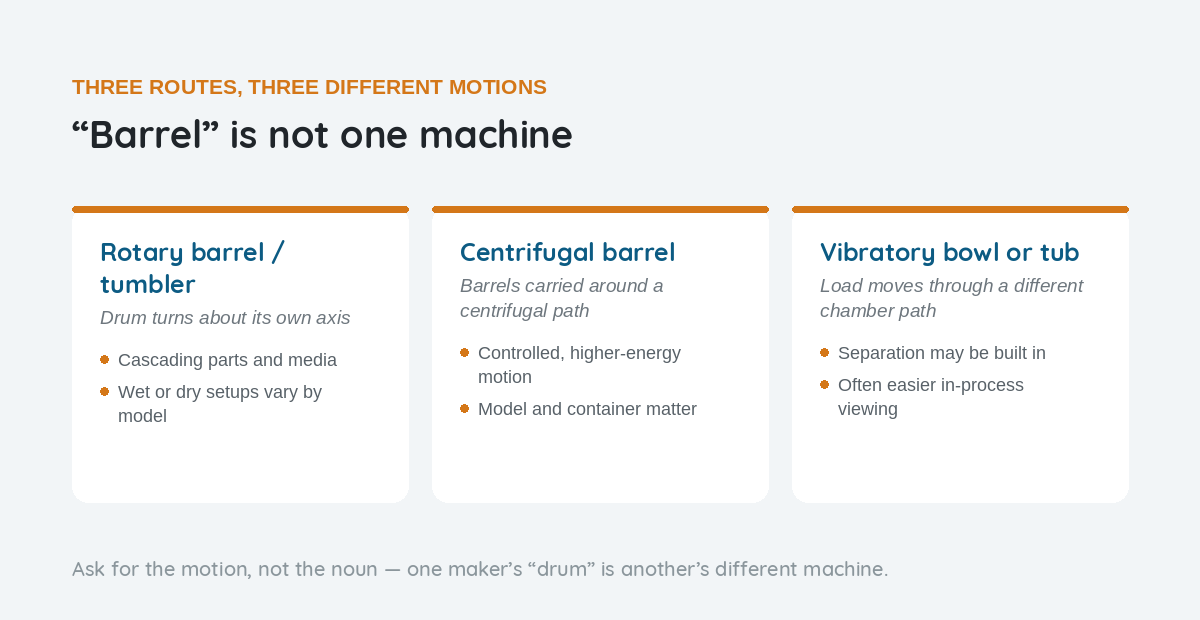
Bestätigt die Werkbankprüfung eine für Lose-Medien-Scheren dünne Gratwurzel, bestimmen Maschinenkinematik und Medienkörper Zykluszeit, Kantenradiusgleichmäßigkeit und Oberflächenschutz.
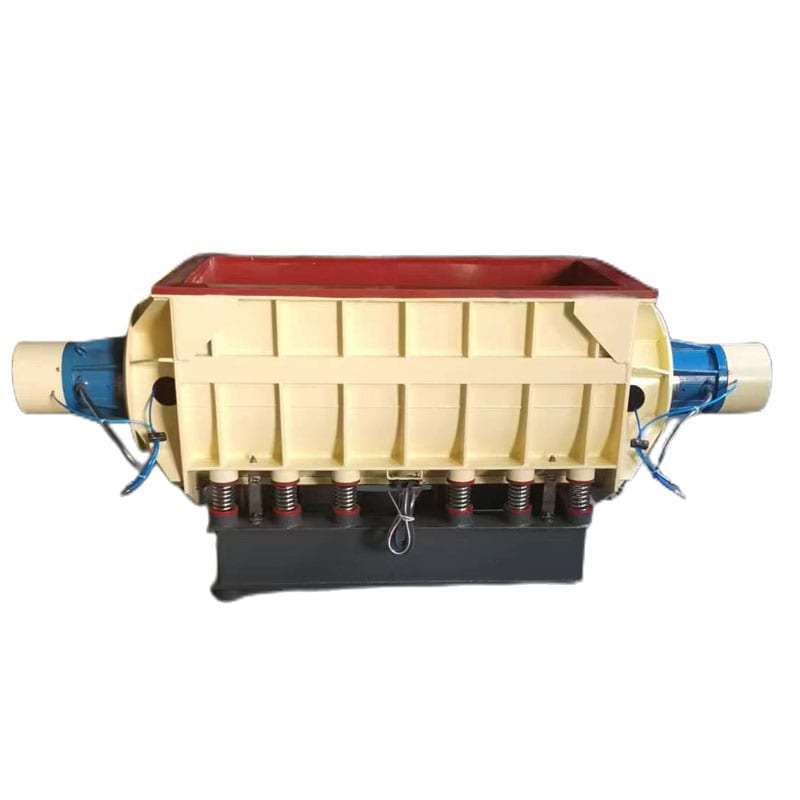
Vibrationsbecken und -wannen für Poisson-Grate und mäßige Ausbruchkanten
Für CNC-Teile, Halterungen und Gussteile mit Poisson-Graten, leichten Klapplippen oder Ausbruchkanten liefert eine Vibrationsfinish-Maschine gleichmäßiges Scheuern über die Charge. Offenes Spiralrollen erlaubt Kantenprüfung im Lauf ohne Antriebsstopp. Mit schnellschneidendem Keramik-Entgratmedium auf Stahl schert die Vibrationswirkung scharfe Grate ab und erzeugt gleichmäßige Radien.
Zentrifugal-Scheibenenergie für hartnäckige Stanzgrate an starren Kleinteilen
Kleine, starre Edelstahl-Stanzteile, Zahnräder und Bundringe tragen oft zähe Austrittsgrate, die im Standardbecken langsam abgetragen werden. Hochenergie-Tellerschleifmaschinen treiben das toroidale Bett mit viel höherem Kontaktdruck und vervielfachen die Schleifrate ohne schweren Fallschlag. Zentrifugal-Tellerschleifen eignet sich für kompakte, stabile Teile, deren Stanzgrate der Beckenenergie widerstehen, sofern sie steif genug gegen Verzug sind.
Magnetstift-Finish für zugängliche feine Grate in kleinen Kreuzbohrungen
Winzige Präzisionsarmaturen und Stecker tragen oft feine Bohrergrate in engen Schlitzen und Gewinden, wo Keramik- oder Kunststoffsteine nicht passen. Magnetfinish-Maschinen treiben feine Edelstahlnadeln schnell durch vertiefte Kanäle. Physik beachten: Stahlnadeln enthalten kein Schleifkorn, daher entfernt Magnetfinish spröde Mikrograte und hellt Vertiefungen auf, faltet aber dicke Klappgrate.
Keramik versus kunstharzgebundenes Kunststoffmedium bei Kantenschnitt auf weichen Flächen
Kantenabtrag berührt stets Nachbarflächen. Harte Stahlstanzteile und Laserkonsolen vertragen dichte Keramikdreiecke, die oxidierte Wurzeln schnell durchdringen. Weiche Aluminiumgehäuse, Messingventile und Zinkdruckguss werden von schweren Porzellansteinen verletzt, daher laufen Betriebe mit gepolstertem Kunststoffmedium und abgestimmten Finish-Compounds, um Poisson-Grate zu scheren ohne Dichtflächen zu kratern.
| Grat- & Teileszenario | Maschinenroute | Medium & Compound | Hauptrisiko oder vorgelagerte Übergabe |
|---|---|---|---|
| Poisson-Grat auf weichem Aluminium | Vibrationsbecken | Kunststoffkegel + LC10 / JTJ60 | Keramiksteine verletzen Dichtflächen |
| Mäßiger Klappgrat auf Stahl | Vibrationsbecken | Schnellschneidkeramik + LC10 / JTJ25 | Übergroße Steine falten Lippe in Bohrungen |
| Ausbruchkante am Gussteil | Vibrationswanne | Keramikdreiecke + LC10 / MC8 | Steine verkeilen in gegossenen Taschen |
| Stanzgrat auf Flachzuschnitt | Scheibe oder Becken | Kleine Winkelkeramik + JTS5 | Nasse Flachscheiben haften aneinander |
| Mikrofase in kleiner Bohrung | Magnetfinisher | Edelstahlnadeln + JTJ50 / HM3 | Nadeln sollen dicke Walzgrade schneiden |
| Leichter Lasergrat an Halterung | Schwere Trommel | Dichte Keramik + JTJ20 / MC8 | Weichkunststoff gleitet über hartem Oxid |
| Dicker Drehabschnitt | Drehbeschnitt + Trommel | Erst Stirnseite, dann Keramikmischung | Reines Tummeln verrundet Wellenkanten zu stark |
| Innere Querbohrungskappe | Bürste/CNC + Trommel | Erst Rückfase, dann Chargenmischung | Loses Medium faltet verdecktes Bohrungsscharnier |
Grenzen der Massenfinish-Entgratung: Wann Vorschneiden zuerst kommt
Fundierte Prozessplanung heißt, Grenzen der Massenfinish-Entgratung vor der Bestellung zu respektieren. Loses Medium ist ein isotroper Chargenausgleicher, kein gerichtetes Schneidwerkzeug für selektiven Metallabtrag.
Warum loses Medium isotrop alle freiliegenden Kanten gleichzeitig bearbeitet
In der Tummeltrommel unterscheiden Schleifsteine nicht zwischen unerwünschtem Abschnitt und enger Toleranzschulter. Jede freiliegende Außenkante verliert Material, während Vertiefungen sanfter umströmt werden. Fordert ein lokaler Abschnitt weit mehr Abtrag als funktionale Kanten vertragen, ist reines Tummeln der falsche Hauptschritt.
Wann CNC-Anfasen, Bürstenentgraten oder Beschnittwerkzeuge zuerst kommen müssen
Dicke Drehabschnitte, schwere Druckgussangüsse, tiefe Querbohrungskappen und dicker Plasmaschlacke gehören zuerst zu gerichteten Werkzeugen. CNC-Anfasen, Gussbeschnittwerkzeuge, Planetenbürsten oder Hochdruckwasserstrahlen beseitigen lokale Wurzeln selektiv. Siehe Entgratgeräteformen und Werkzeuggrenze.
Die Hybridsequenz: gezielter Werkzeugbeschnitt, dann Chargenkantenverrundung
Vorschneiden schließt Massenfinish nicht aus — meist arbeiten beide als Partner. CNC-Fräser, Beschnittpresse oder Band entfernen den Hauptabschnitt schnell, hinterlassen aber Mikrofase und Riefen. Ein kurzer Vibrationsgang nach dem Vorschneiden entfernt Sekundärfasen und verrundet alle Kanten der Charge gleichmäßig.
Kontrollierter Mustertest mit unbehandelten Vergleichsteilen vor dem Kauf
Da Gratwurzeln mit Werkzeugverschleiß dicker werden, ersetzen Schätzungen keinen Praxistest an Worst-Case-Teilen. Senden Sie Teile nahe Werkzeuglebensende, nicht Erstmuster, und behalten Sie unbehandelte Vergleichsteile aus dieser Charge. Nutzen Sie unsere Checkliste für Oberflächenfinish-Mustertests.
Was wir fertigen und wo unsere Grenze liegt
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., gegründet 1992 in Xiamen, prüfen wir eingehende Gratwurzeln vor jeder Empfehlung. Unsere Produktion umfasst 21 Maschinenplattformen (8 vertikale Modelle unter CE-Zertifikat M.2023.206.C88121 und 13 horizontale Modelle unter M.2023.206.C88120, gültig 2023-07-25 bis 2028-07-24), geführt unter ISO 9001 Zertifikat 00726Q01571R001 (gültig 2026-06-03 bis 2029-06-02) mit 24 chinesischen Schutzrechten (1 Erfindungspatent, 17 Gebrauchsmuster, 6 Designpatente).

Maschinenplattformen und Tumbelverbrauchsmaterialien aus Xiamen
Wir fertigen Massenfinish-Geräte und passende Verbrauchsmaterialien unter einem Dach in Xiamen. Zur Gerätelinie gehören Rotationstrommeln, Vibrationsbecken und -wannen, Zentrifugal-Teller- und -Trommelmaschinen, Magnetfinisher, Separatoren und Trockner, Systemnachweise auf Zertifizierungen. Zudem produzieren wir Keramik-, kunstharzgebundene Kunststoff-, Edelstahl-, synthetische und organische Trockenmedien.
Lieferzeiten, kundenspezifische Zellen und Nasscompound-Formulierungen
Standardmaschinen liefern in 25 bis 35 Tagen, Sonderbauten mit Trennblechen, Einhausungen oder Dosierung in 45 bis 60 Tagen. Für sauberen Steinschnitt, gegen Nestbildung und Flash-Rost formulieren wir acht Nasscompounds: LC10, JTJ20, JTJ25, JTJ50, JTJ60, HM3, JTS5 und MC8. Passende Chemie verhindert Schmierer und Späneablagerung.
Vorgelagerte Entgratwerkzeuge und Thermoverfahren, die wir nicht fertigen
Klare technische Grenzen sparen Wochen vergeblicher Versuche. Wir fertigen nur Massenfinish-Geräte und Verbrauchsmaterialien für loses Medium — keine CNC-Entgratspindeln, Schlackenbandschleifer, Bürstenmaschinen, Beschnittwerkzeuge, Therm entgratkammern, Elektrolysezellen oder Sandstrahlkabinen. Auch Galvanik-, Eloxal-, Passivierungs- oder Beschichtungslinien liefern wir nicht; muss eine Wurzel zuerst vorgeschneiden, sagen wir es bei der Konfigurationsprüfung.
Warum wir keine Lohnentgratung betreiben
Käufer, die Oberflächenfinish von Kleinteilen oder Stanzgratentfernung recherchieren, wünschen manchmal Lohn-Tummeln. Wir übernehmen keine Lohnentgratung, kein Tummeln gegen Gebühr und keine Unterauftragsfertigung — wir bauen Maschinen, Medien und Compounds, die Fabriken selbst betreiben. Für technische Bewertung und Angebot senden Sie Teilefotos und Kantenziele über Kontakt.
Häufig gestellte Fragen
Welche Hauptarten von Graten treten an spanend und gestanzt gefertigten Teilen auf?
Kantendefekte aus der Fertigung lassen sich in sechs Gruppen einteilen: Bearbeitungs-Gratwalzen (dicke, gelenkige Austrittswülste), Poisson-Seitenquetschgrate (dünne seitliche Finnen neben dem Schneidwerkzeug), Ausbruchgrate (raue, vertiefte Austrittskanten an spröden Metallen), Stanz-Gratwalz- und Zug-Austrittsgrate, massive Drehabschnitt-Zapfen oder Gussgrate sowie harte, wiedererstarrte thermische oder Laser-Schlacke.
Wie unterscheidet sich das Verhalten von Gratwalze und Ausbruchgrat beim Trowalisieren?
Ein Gratwalzen entsteht, wenn duktiles Metall vor einem austretenden Schneidwerkzeug gebogen wird, ohne abzubrechen, und ein dickes Gelenk hinterlässt, das schwere Steine bei einem Aufprall über die Bohrung legen können, der das Schleifkornschneiden übersteigt. Ein Ausbruchgrat entsteht, wenn sprödes Metall vor dem Werkzeug bricht und eine raue, vertiefte Kante hinterlässt, die loses Schleifmittel glatt einebnet, ohne Faltrisiko.
Warum hat mein Vibrations-Trowalisieren den Grat in eine Querbohrung gefaltet statt ihn zu entfernen?
Gratfalten tritt auf, wenn die Aufprallkraft der Steine die abrasive Schneidgeschwindigkeit an einer duktilen Austrittslippe übersteigt oder die Steine die Kreuzung nicht sauber erreichen. Der Wechsel zu einer schärferen, schnellschneidenden Körnung, die Verringerung des Fallaufpralls, die Wahl von Schleifmittel strikt unter einem Drittel der Öffnungsbreite oder das Vorräumen dicker interner Bohraustritte mit einem Rückfaswerkzeug verhindert verfestigte Bohrungen.
Kann die Massenfertigung schwere Laserschlacke oder dicke Drehabschnitt-Zapfen entfernen?
Leichter Laserspritzer auf starren Stahlhalterungen wird in dichter, schnellschneidender Keramikmasse mit JTJ20- oder MC8-Zusatz entfernt, während stark verschmolzene Schlacke und massive Drehabschnitt-Zapfen zunächst ein vorgelagertes Vorfräsen erfordern. Da loses Schleifmittel jede freiliegende Kante gleichmäßig abträgt, führt eine ausreichend lange Laufzeit zum Abschleifen eines dicken Stumpfens zu übermäßiger Rundung funktionaler Kanten an anderer Stelle.
Wie verhindert man, dass flache Stanzteile bei der Stanzgratentfernung zusammenkleben?
Nasse flache Stanzteile haften unter der Oberflächenspannung der Flüssigkeit aneinander und schirmen eingeschlossene Grate vor den Steinen ab. Verhindern Sie die Nestbildung durch Wahl eckiger oder gerippter Schleifmittelformen statt flachseitiger Steine, halten Sie ein ausreichendes Schleifmittel-zu-Teil-Volumen ein und dosieren Sie unser Dünnblech-Compound JTS5, um die Nasshaftung zwischen flachen Rohlingen während des gesamten Zyklus zu brechen.
Bieten Sie Lohnentgratungsdienste an oder stellen Sie nur Maschinen und Schleifmittel her?
Wir stellen ausschließlich Maschinen zur Massenfertigung, Trowalisier-Schleifmittel und Nass-Compounds her; wir betreiben nie eine Lohnentgratungs- oder Lohnverarbeitungswerkstatt. Wir führen kontrollierte Musterversuche durch, um Maschinenkonfigurationen und Verbrauchsmaterialrezepturen für Käufer zu verifizieren, die Geräte im eigenen Haus installieren, und bewahren unbehandelte Kontrollteile aus derselben Charge für die direkte Gegenüberstellung auf.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
